 +86-18750595100


Copyright © 2025 Fujian Xinyun Machinery Development Co.,Ltd. Todos los derechos reservados. Mapa del sitio

Tiempo: 2026-07-14
Los problemas en la producción de papel higiénico pueden reducir la eficiencia entre un 15 % y un 40 % si no se identifican y corrigen rápidamente. Basada en datos de campo de instalaciones en África, Sudamérica y Oriente Medio, esta guía aborda los problemas más frecuentes en las líneas de rebobinado y conversión de papel higiénico, y cómo solucionarlos.
El desgarro del papel durante el rebobinado reduce la velocidad de producción entre un 20 % y un 30 %. La causa más común es un control de tensión incorrecto entre la unidad de desenrollado del rollo principal y los tambores de rebobinado. Cuando la tensión supera los 3.5 kg/cm² para papel tisú estándar (de 13 a 18 g/m²), la bobina se desgarra.
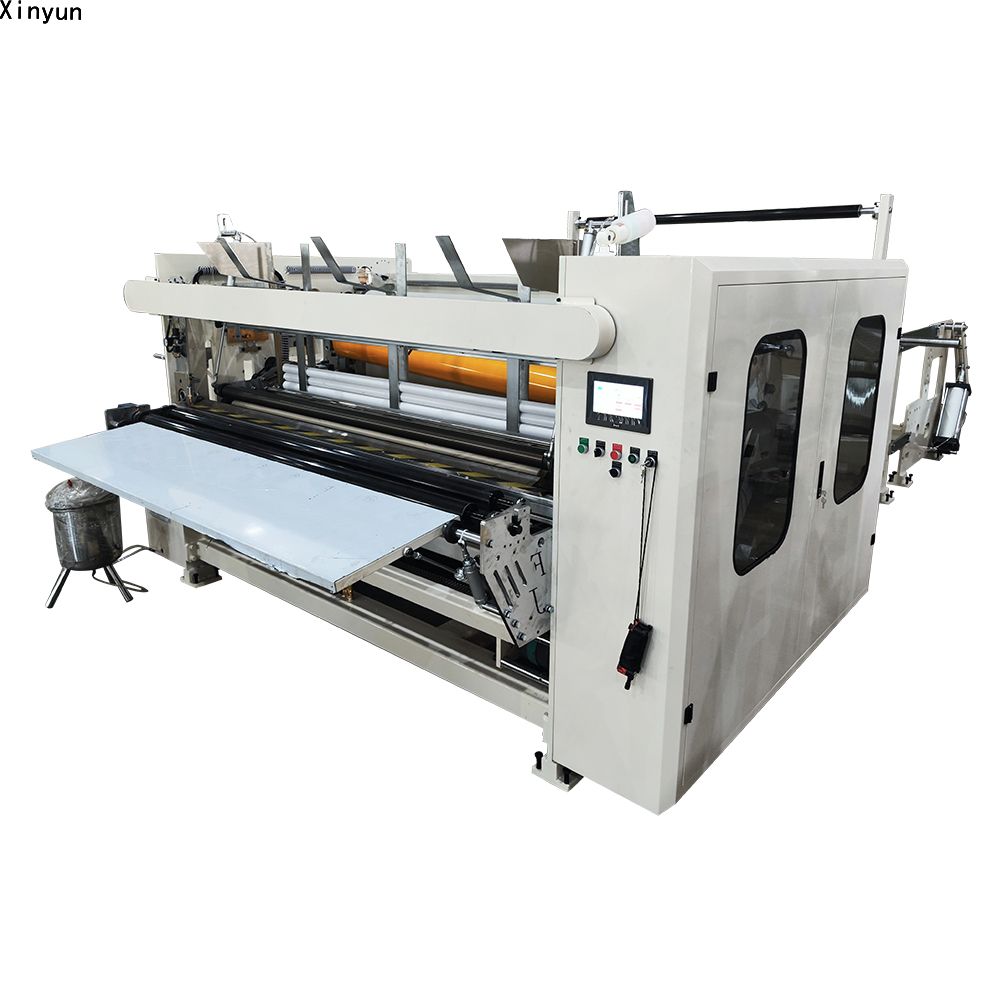
Ajuste el freno neumático en el soporte del rollo principal. Reduzca la tensión gradualmente hasta que el papel se deslice con fluidez. La tensión ideal para la mayoría de los tipos de papel tisú se encuentra entre 2.0 y 3.0 kg/cm². Si la máquina utiliza frenos de fricción mecánicos, reemplace las pastillas desgastadas cada 6 meses. Las máquinas de la serie XY-TQ-B de Xinyun utilizan sistemas de carga neumática con ajuste independiente del rollo , lo que permite un control preciso de la tensión para cada rollo principal.
Utilice un controlador de tensión con visualización en tiempo real. Capacite a los operarios para que verifiquen los ajustes de tensión al inicio de cada turno. Instale un acumulador de papel —disponible como opción en los modelos XY-TQ-B— que amortigua las fluctuaciones de tensión durante el empalme de rollos.
Las líneas de perforación irregulares provocan quejas de los clientes y desperdicio de embalaje. La causa más común es el desgaste de la cuchilla perforadora tras 200 a 300 horas de funcionamiento. Las cuchillas del yunque desalineadas o los ajustes de presión incorrectos también contribuyen a este problema.
Sustituya las cuchillas perforadoras cada 3 meses o después de 300 horas de funcionamiento continuo. El papel higiénico estándar requiere 4 cuchillas de yunque para distancias de perforación de 90 mm a 150 mm, o 2 cuchillas de yunque para distancias de 180 mm a 300 mm. Las máquinas de Xinyun Machinery utilizan 4 cuchillas espirales de alta precisión con transmisión por engranajes , que proporcionan una perforación uniforme y un menor nivel de ruido en comparación con los sistemas de cuchillas rectas.
Inspeccione el filo de las cuchillas semanalmente. Mantenga cuchillas de repuesto en stock; un juego de repuesto cuesta aproximadamente entre 50 y 150 dólares estadounidenses, según el tipo de cuchilla. Utilice el sistema de diagnóstico PLC de la máquina para detectar variaciones en la presión de perforación con anticipación.
El efecto telescópico —donde las capas de papel se desplazan horizontalmente en el rollo terminado— ocurre cuando la velocidad del tambor de rebobinado no coincide con la velocidad de alimentación del papel . Este problema es común durante el arranque y los cambios de tipo de papel. Un alto contenido de humedad en el rollo madre (superior al 8 %) también contribuye a ello.
Verifique que el contenido de humedad del rollo madre esté entre el 4 % y el 7 %. Reduzca la velocidad de rebobinado entre un 10 % y un 15 % durante los primeros 50 metros de un rollo nuevo. En las máquinas Xinyun con control PLC mediante pantalla táctil , los operadores pueden ajustar los parámetros de rampa de velocidad directamente desde el panel de control.
Almacene los rollos originales en un almacén seco con una humedad inferior al 70%. Deje que los rollos de papel importados se aclimaten durante 24 a 48 horas después de su llegada antes de procesarlos.
La presencia excesiva de polvo durante el corte y el rebobinado indica que las cuchillas de corte están desafiladas o que la presión de corte es incorrecta. La acumulación de polvo afecta la calidad del producto y puede causar problemas respiratorios a los operarios. Además, aumenta el riesgo de incendio en entornos de producción secos.
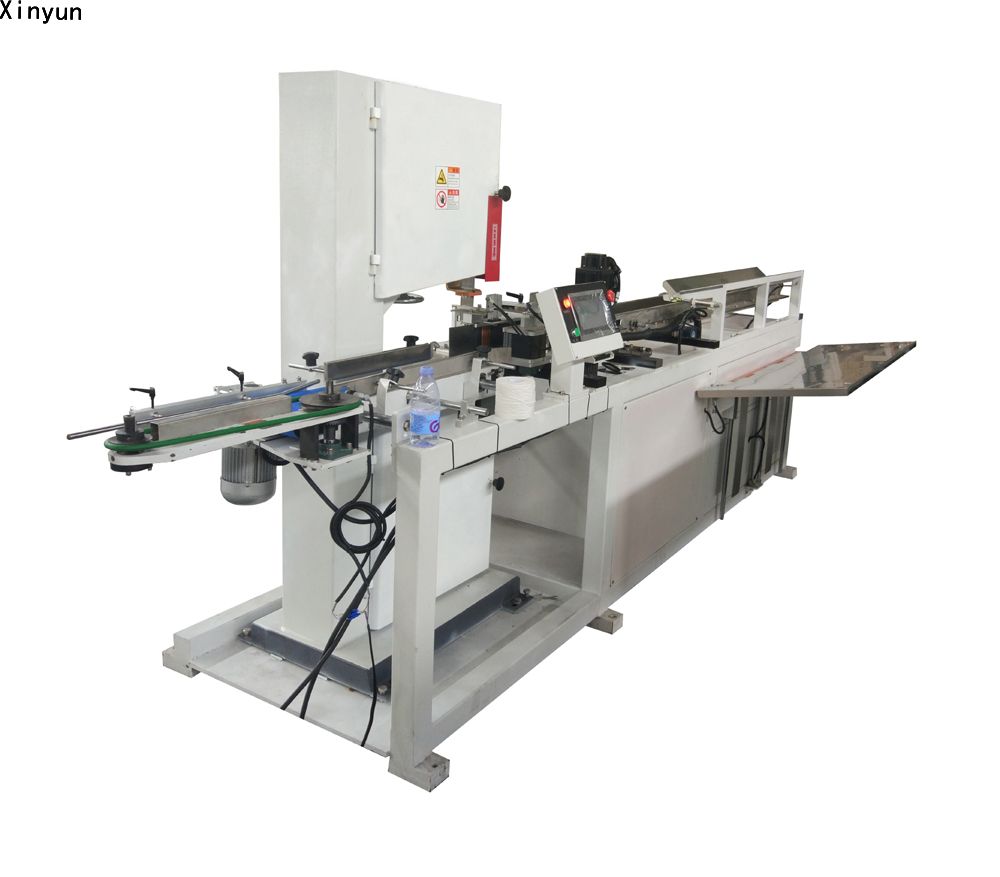
Afile o reemplace las cuchillas de corte cada 200 a 300 horas. Mantenga una superposición de 0.5 a 1.0 mm entre las cuchillas de corte superior e inferior. Instale un sistema de extracción de polvo cerca de la estación de corte. Las sierras de cinta Xinyun (serie XY-AI) incluyen unidades de afilado de cuchillas integradas que mantienen automáticamente el filo durante el funcionamiento.
Implemente un programa de limpieza semanal para el área de corte. Utilice aire comprimido para eliminar el polvo de papel de los gabinetes eléctricos y las unidades PLC. Instale filtros de aire de grado industrial si el taller tiene poca ventilación.
Un sellado deficiente de la cola de los troncos provoca que estos se desenrollen durante su manipulación y embalaje. Las causas más comunes incluyen una viscosidad incorrecta del adhesivo , boquillas obstruidas o un tiempo de secado insuficiente . Una temperatura ambiente en el taller inferior a 15 °C también afecta al rendimiento del adhesivo.
Para papel higiénico estándar, utilice pegamento de cola a base de PVA con una viscosidad de 5000 a 8000 mPa·s. Limpie las boquillas de pegamento diariamente con agua caliente. En las líneas de producción automáticas de Xinyun, el sistema de pulverización y sellado de pegamento funciona de forma sincronizada con el recorte de bordes , aplicando el pegamento con precisión en la posición de la cola. El tiempo de secado del pegamento se ajusta automáticamente según la velocidad de la línea.
Almacene el pegamento a una temperatura estable entre 20 °C y 30 °C. Instale una funda calefactora para pegamento si la temperatura de su taller desciende por debajo de los 15 °C durante los meses fríos.
La protección del motor se activa cuando la carga eléctrica supera la potencia nominal del motor . Esto es común en regiones con fluctuaciones en el voltaje de la red eléctrica. Una caída de voltaje superior al 10 % respecto al valor nominal provoca que el motor consuma mayor corriente y se sobrecaliente.
Instale un estabilizador de voltaje con una capacidad nominal de 1.5 veces el consumo total de energía de la máquina. Por ejemplo, una línea de producción de 10 kW requiere un estabilizador de 15 kVA. Verifique que el motor esté configurado para el voltaje correcto: 380 V 50 Hz para el suministro industrial estándar o 415 V 50 Hz para ciertos estándares de red africanos.
Supervise diariamente el voltaje de la fuente de alimentación. Xinyun Machinery ofrece sistemas de control personalizados que admiten rangos de voltaje de 340 V a 440 V , lo que proporciona tolerancia a las condiciones inestables de la red eléctrica, comunes en los mercados emergentes.
Un patrón de grabado irregular se produce por el desgaste de los rodillos de grabado o por una presión incorrecta de los mismos . El grabado de acero sobre caucho requiere una dureza uniforme de los rodillos de caucho de 80 a 85 Shore A. El grabado de acero sobre acero requiere una alineación precisa de los rodillos con una tolerancia de 0.05 mm.
Compruebe la dureza de los rodillos de goma cada 6 meses. Sustituya los rodillos de goma cuando su dureza sea inferior a 75 Shore A. En las máquinas Xinyun, la unidad de gofrado utiliza rodillos de gofrado punto a punto donde las dos capas coinciden con precisión, lo que garantiza patrones nítidos y una suavidad uniforme del papel.
Utilice rollos de papel madre con un grosor uniforme en todo su ancho (variación de grosor inferior al 5%). Un grosor de papel irregular provoca variaciones de presión que producen un relieve irregular.
Los porcentajes de desperdicio superiores al 8 % indican varios problemas: roturas frecuentes del papel, ajustes incorrectos del diámetro del registro o desperdicio excesivo por recorte de bordes. Solo el recorte de bordes puede desperdiciar entre un 2 % y un 5 % de materia prima si no se optimiza.
Para la producción estándar, el porcentaje de desperdicio total debe ser del 3 % al 5 %. Si su máquina lo permite, reduzca el ancho del recorte de bordes de 15 mm a 10 mm por lado. Las máquinas automáticas de Xinyun cuentan con un sistema de sellado con pegamento en la cola que deja una longitud de cola de solo 10 a 18 mm , lo que reduce el desperdicio por atajos y ahorra costos de materia prima.
Realizar un seguimiento diario del porcentaje de desperdicio. Capacitar a los operarios para identificar las fuentes de desperdicio. Establecer un objetivo de tasa de primera calidad del 95 % o superior.
Primaria | Causa probable | Solución inmediata | Solucion de largo plazo |
Desgarro de papel | Tension alta | Reduzca la presión del freno neumático. | Instalar controlador de tensión |
Mala perforación | Cuchillas desgastadas | Reemplazar la cuchilla perforadora | Reemplazar cada 300 horas |
Telescopia de troncos | Desajuste de velocidad | Rebobinado más lento en un 10%. | Utilice la rampa de velocidad del PLC |
Exceso de polvo | Cuchillos de corte desafilados | Afilar o reemplazar las cuchillas | Inspección semanal de la cuchilla |
Sello de pegamento deficiente | Boquilla obstruida | Limpie la boquilla con agua caliente. | Mantenimiento diario de las boquillas |
Viaje en motor | Caída de voltaje | Instalar estabilizador de voltaje | Utilice un sistema de control de amplio voltaje. |
relieve irregular | Rodillo de goma desgastado | Reemplace el rodillo de grabado. | Compruebe la dureza cada 6 meses. |
Altos residuos | Múltiples causas | Rastrear las fuentes de residuos individuales | Objetivo: menos del 5% de desperdicio |
La mayoría de los problemas en la producción de papel higiénico se pueden prevenir mediante un mantenimiento regular, una capacitación adecuada del personal y equipos adaptados a las condiciones ambientales y de suministro eléctrico locales. Las máquinas con control PLC, diagnóstico automático de fallas y pantalla táctil , como la serie Xinyun XY-TQ-B, ayudan a los operarios a identificar y resolver problemas con mayor rapidez, manteniendo una eficiencia de producción superior al 85 %.
Póngase en contacto con Xinyun Machinery para obtener asistencia técnica o piezas de repuesto para su línea de producción de papel higiénico.
Fabricante profesional de máquinas para fabricar papel tisú.



Al continuar utilizando el sitio, usted acepta nuestra política de privacidad.