 + 86-18750595100





Hak cipta © 2025 Fujian Xinyun Machinery Development Co.,Ltd. Semua hak dilindungi undang-undang. Peta Situs

Waktu: 2024-04-10
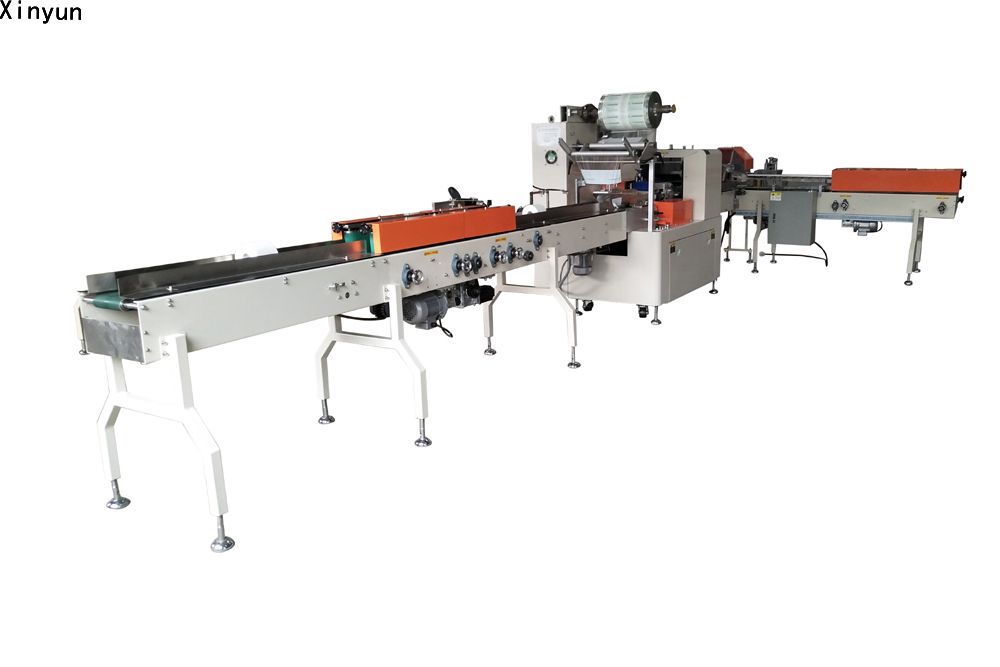
Mesin pembungkus kertas gulung otomatis XY-503IZ
Manual Pengoperasian dan Pemeliharaan
Konten
1. Informasi dasar peralatan..........................................................................
1.1 Aplikasi.................................................................................................. ... ..
1.2 Spesifikasi utama dan parameter teknis......................... ....................... ...
2 Pemberitahuan........................................................................................................... . ....
2.1 Pemeriksaan saat membuka kemasan.................................................................................. …
2.2 Pengangkutan dan pemasangan.......................................................................... ..........
3. Gambaran umum fungsi peralatan...................................................................... ..
3.1 Fitur kinerja peralatan............................................ ......................
3.2 Fitur kinerja rangka ekor konveyor material standar ......................
3.3 Fitur kinerja unit penyegelan samping.................................. …………… ..
4 Instalasi dan debugging................................................................................ ..
4.1 Pemasangan peralatan................................................................................ ......................
4.2 Catu daya............................................................................................... .....
4.3 Uji coba.........................................................................................................................
4.4 Pemberitahuan untuk penggunaan dan penyesuaian......................................... ..........................
4.5 Pengaturan parameter................................................................................. ...............
4.6 Instruksi Parameter ........................................................................ ……… ...
5. Pemeliharaan dan inspeksi peralatan.............................................. ……… ..
6. Pemecahan masalah dan pemberitahuan............................................................ ..................
Gambar listrik 7 XY-503IZ ................................................... ........................
Pemberitahuan Keselamatan untuk Pengoperasian Peralatan Ini |
※Periksa apakah ada alat atau perlengkapan lain di meja kerja, yang menyampaikan sabuk dan pemegang pisau penyegel dan tidak ada kelainan di sekitar peralatan sebelum membuka peralatan;
※ Pastikan perangkat pelindung terpasang di stasiun kerja dan atur kecepatan 30 paket/menit pada layar sentuh sebelum menghidupkan peralatan.
※ Dilarang bagian tubuh mana pun mendekati atau menyentuh bagian operasi selama pengoperasian peralatan.
※ Dilarang memasukkan tangan dan alat ke dalam dudukan penyegel pisau selama pengoperasian peralatan.
※ Dilarang sering mengganti tombol pengoperasian dan mengubah pengaturan parameter secara sembarangan saat peralatan beroperasi normal.
※ Dilarang lebih dari dua orang mengoperasikan tombol sakelar dan mekanisme peralatan secara bersamaan, matikan daya saat melakukan perawatan dan perbaikan, serta jaga komunikasi dan indikasi untuk menghindari kecelakaan yang disebabkan oleh kurangnya koordinasi saat banyak orang mengoperasikan peralatan.
※ Dilarang melakukan pekerjaan pada jalur listrik saat memeriksa dan memperbaiki rangkaian kontrol listrik! Pekerjaan ini harus diselesaikan oleh teknisi listrik profesional. Program mesin terkunci secara otomatis dan tidak dapat diubah tanpa izin.
※ Apabila operator tidak dapat menjaga kesadaran karena minum alkohol atau kelelahan, dilarang mengoperasikan, melakukan debugging, atau memperbaiki peralatan. Orang lain yang tidak terlatih atau tidak memenuhi syarat dilarang mengoperasikan peralatan.
※ Dilarang mengubah peralatan tanpa izin kami dan jangan menggunakan peralatan dalam kondisi yang tidak ditentukan.
※ Resistansi isolasi dan resistansi pentanahan memenuhi standar keselamatan nasional saat keluar dari pabrik. Jika peralatan ini tidak digunakan dalam jangka waktu lama atau untuk pertama kalinya, pemanas harus dipanaskan sekitar 20 menit pada suhu rendah dan hindari kelembapan pada bagian pemanas peralatan ini.
Peringatan! Demi keselamatan Anda, orang lain, dan peralatan, harap operasikan sesuai dengan persyaratan di atas. Kami tidak bertanggung jawab atas kecelakaan apa pun yang disebabkan oleh pelanggaran persyaratan di atas
|
1.Informasi dasar peralatan |
1.1 Aplikasi
※ Peralatan ini berlaku untuk pengemasan gulungan kertas toilet berbentuk bola dengan inti dalam berbagai spesifikasi.
※ Peralatan ini memiliki fitur kemasan yang ringkas dan penyegelan sisi yang halus;
※ Pengoperasian mudah dan fleksibel;
※ Pengoperasian cepat, stabil, dan rendah kebisingan, serta fitur lainnya.
1.2 Spesifikasi utama dan parameter teknis
model mesin | TP-R220M |
kecepatan Packing | 40-200 gulungan/menit |
Lebar maksimum film kemasan | 430mm |
Diameter kertas gulung | 80-130mm |
Panjang kertas gulung | 90-150mm |
daya motor | 3.2KW |
Kekuatan total | 12KW |
Berat bersih mesin | 1800KG |
Suara mesin | ≤80 Desibel |
Tingkat kualifikasi produksi | ≥ 97% |
dimensi mesin | 5500x3300x1600 |
Sumber Daya listrik | 380V, 50HZ |
Bahan kemasan | SPP,BOPP,CPP dll. |
Ketebalan film | 0.018-0.035mm |
2. Pemberitahuan |
2.1 Pemeriksaan pembongkaran
☆ Pemberitahuan
Setelah menerima peralatan pengepakan, harus diperiksa sebagai berikut:
Periksa apakah model produk sesuai dengan barang yang dipesan.
Periksa apakah kelengkapan pengemas sudah lengkap.
Periksa apakah barang rusak selama pengiriman.
2.2 Porterage dan instalasi
☆ Pemberitahuan
Harap letakkan dengan hati-hati di depan pengepak saat memindahkan, untuk menghindari kerusakan.
Harap pegang bagian bawah pengemas saat memindahkan. Jika tidak, dapat menyebabkan kerusakan.
jatuh ke tanah.
Jangan memasang mesin yang rusak atau tanpa perlindungan, yang dapat menimbulkan cedera pribadi dan
bahaya kerusakan.
Mesin dapat dipindahkan dan dipasang setelah listrik padam.
3. Gambaran Umum Fungsi Peralatan |
3.1 Fitur kinerja peralatan utama
1. Penggunaan rangkaian kontrol utama adalah pengontrol gerak yang kami kembangkan dan rancang sendiri secara independen.
2. Bagian inti dikendalikan oleh servo yang berkecepatan tinggi.
tepat.
3. Antarmuka kontrol manusia-mesin, cepat dan nyaman.
4. Pisau cam elektronik canggih, kecepatan dapat disesuaikan, tidak perlu pengaturan manual.
5. Menggunakan kontrol suhu cerdas secara terpisah, setiap lubang penyegelan akurat.
6. Sistem pelacakan menggunakan fotolistrik presisi tinggi.
7. Teknologi pencegahan kemasan kosong tingkat lanjut, tanpa bahan dan tanpa kemasan, menghindari hilangnya lapisan film kemasan.
8. Gunakan cetakan tetap khusus
9. Produk jadi terlihat indah dan penyegelannya rata.
3.2 Fitur kinerja rangka ekor konveyor material standar.
1. Rangka ekor konveyor material terhubung dengan mesin utama yang merupakan sistem pengumpanan otomatis sepenuhnya.
2. Konveyor material dikontrol oleh motor servo yang berpresisi tinggi.
3. Deteksi mata elektronik dengan presisi tinggi lebih akurat.
4. Bagian yang bersentuhan dengan gulungan kertas terbuat dari bahan yang memenuhi standar kesehatan nasional.
5. Desainnya, setiap diameter dapat disesuaikan dan praktis.
3.3 Fitur kinerja unit penyegel samping
1. Unit penggulungan dan penyegelan samping menggunakan teknologi yang dipatenkan, sehingga hasil pengemasannya lebih bagus.
2. Penyesuaian mudah dan penyegelan samping lebih rata.
4. Instalasi dan debugging |
4.1 Instalasi peralatan
4.1.1Peralatan harus dipasang di tanah yang rata, mengacu pada jalur pengangkutan
Ketinggian produk untuk pemasangan horizontal peralatan. Untuk pemasangan horizontal, harap letakkan alat ukur horizontal sebagai referensi, sesuaikan empat sekrup baut arde di bawah peralatan untuk pemasangan horizontal. Jika peralatan perlu dihubungkan dengan peralatan lain, pastikan ketinggian konveyor sesuai dengan ketinggiannya, lalu sesuaikan.
4.1.2 Jangan memasang peralatan di lokasi berikut. Jika tidak, hal itu dapat memengaruhi pengoperasian normal peralatan.
4.1.3 Posisi tidak horizontal.
4.1.4 Lokasi yang terkena sinar matahari langsung:
※ Jika peralatan dipasang di lokasi yang terkena sinar matahari langsung atau sinar matahari yang kuat, sakelar fotolistrik tidak akan berfungsi.
4.1.5 Tempat dengan suhu terlalu rendah atau tinggi dan ruang terlalu sempit:
※ Suhu lingkungan pengoperasian yang tepat untuk peralatan ini adalah 0 ~ 45 ℃ . Kelembapan: tanpa kondensasi air.
4.1.6 Tidak berada di lokasi dengan sumber getaran.
4.1.7 Peralatan tersebut harus berada di dekat area keluaran udara dari peralatan ventilasi dan pendingin udara.
4.1.8 Lingkungan yang keras dengan gas atau debu yang bersifat erosif tidak cocok untuk penggunaan dan pemeliharaan peralatan.
4.2 Catu daya
4.2.1 Hubungkan catu daya:
Hubungkan kabel daya ke sakelar udara (kebocoran arus) yang cocok dengan daya peralatan.
Perhatian: Daya peralatan ini adalah 220V 50Hz AC. Dilarang menghubungkan peralatan ini ke 380V AC atau sumber daya lain yang tidak memenuhi persyaratan daya di atas. Demi keselamatan, diperlukan tenaga profesional listrik untuk penyambungan, dan peralatan harus dibumikan.
4.2.2 Hidupkan sakelar daya utama di sisi kanan kotak listrik.
4.2.3 Hidupkan sakelar daya dan sakelar pengatur suhu (suhu 1600C).
4.3 Uji coba berjalan
4.3.1 Setelah daya dihubungkan untuk pertama kalinya,
langkah-langkah operasi sebagai berikut:
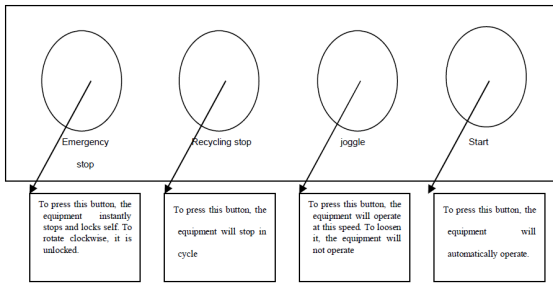
Panel tombol operasi terletak di bagian depan unit pisau penyegel dan
termasuk “Pemberhentian darurat”, “Pemberhentian daur ulang”, “Mulai” dan tombol “goyang”.
4.3.2 Buka panel kontrol suhu, atur
Suhu diatur ke 100, kecepatan layar sentuh diatur ke 40, tombol kode warna/panjang tetap diatur ke panjang tetap, dan tekan tombol 'Mulai'. Peralatan akan otomatis menyala setelah inisialisasi otomatis. Tekan tombol 'berhenti daur ulang' setelah segel pisau berputar satu putaran. Tekan tombol 'joggle' setelah peralatan berhenti, dan periksa apakah ada suara abnormal dan penyumbatan selama pengoperasian. Jika terjadi abnormalitas, segera hentikan pengoperasian, atasi kegagalan, lalu nyalakan kembali peralatan.
4.3.3 Tekan tombol 'Mulai' setelah memastikan tidak ada kelainan, putar beberapa kali, atur kecepatan di layar sentuh ke 50 dan lanjutkan menjalankan peralatan. Setelah 5 menit, atur kecepatan ke 100 dan lanjutkan pengoperasian.
4.3.4 ) Perhatikan pernyataan modul kontrol suhu, atur penyegelan tengah ke 125 ℃ setelah suhu mencapai pengaturan satu atau lebih tinggi dari pengaturan, dan pertahankan suhu penyegelan samping. Setelah suhu stabil pada suhu yang ditetapkan, tekan tombol 'stop' untuk menghentikan peralatan ini.
4.3.5 Atur kecepatan menjadi 30, atur panjang kantong dan film kemasan.
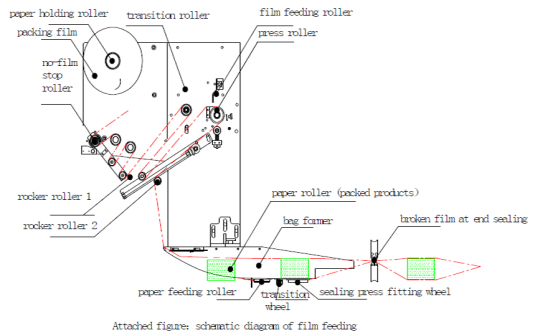
nomor sama dengan jarak kode warna, dan letakkan film pengepakan sesuai dengan
'diagram skematis penyeberangan film' dan melalui 'pembentuk kantong' hingga 'penyegelan pisau'
unit'. Tutup unit penarik kertas dari segel tengah, sesuaikan ketegangan film melalui
Putar tiang ayun pengatur tegangan, tutup rol karet, dan tekan tombol 'joggle'. Pada saat ini, film kemasan seharusnya akan melewati dengan mulus. Jika tidak, sesuaikan 'tegangan'.
tiang ayun penyesuaian' atau sesuaikan bagian depan dan belakang pembentuk tas hingga pengepakan
Film melewati lintasan halus. Tempatkan mata elektronik pendeteksi kode warna pada kode warna
titik film pengepakan, dan ubah tombol 'kode warna/panjang tetap' di layar sentuh
layar berubah menjadi kode warna. Nyalakan peralatan, peralatan akan otomatis
melacak dan mengamati posisi pemotongan ujung pisau, 'tombol penyesuaian' pada pemotongan
posisi di layar sentuh akan memotong posisi yang dibutuhkan (umumnya terletak di
kode warna). hentikan peralatan setelah penyesuaian.
4.3.6 Ambil satu gulungan kertas, sesuaikan lebar sabuk pada rangka belakang konveyor material agar sesuai dengan diameter gulungan kertas (agar tepat menjepit gulungan kertas), dan sesuaikan lebar peredam pengumpan, yaitu sekitar 3 mm lebih panjang dari diameter gulungan kertas. Catatan: pusat kedua peredam harus sesuai dengan pusat pembentuk kantong.
4.3.7 Letakkan bola kertas pada posisi kosong di antara batang dorong, goyangkan peralatan, dan periksa apakah posisi material akurat dengan mengamati posisinya dari pola bola kertas dan film pengepakan (gulungan kertas harus tumpang tindih dengan pola film pengepakan). Jika tidak akurat, keluarkan bola kertas ini, sesuaikan melalui tombol penyesuaian di posisi material -+-- layar sentuh, dan ulangi di atas tindakan hingga posisi material akurat. Sesuaikan lebar peredam keluaran mesin utama (metode dan persyaratannya sama dengan peredam pengumpanan) dan sesuaikan sikat (hanya untuk menekan bola kertas).
4.3.8 Ambil satu gulungan kertas, sesuaikan lebar peredam dari unit penyegel (metode dan persyaratannya sama dengan peredam pengumpanan), putar gulungan kertas hingga 90℃, sesuaikan ketinggian unit penekan dan pengumpanan posisi kantong yang memutar ke atas sesuai dengan diameter gulungan kertas (untuk hanya menekan gulungan kertas), sesuaikan lebarnya antara pelat pemotong perangkat kantong pemutar sesuai dengan ukuran antara pesawat di dua ujung gulungan kertas (lebih besar sekitar 8mm dari gulungan kertas), dan sesuaikan celah pelat pemotong sesuai dengan diameter gulungan kertas, dan sesuaikan lebar sabuk penekan penyegelan termal sesuai dengan celah antara bidang pada dua ujung gulungan kertas (hanya untuk menekan gulungan kertas).
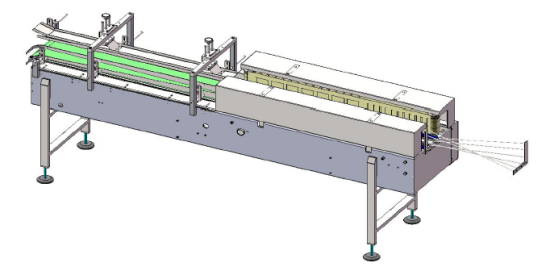
4.3.9 Tekan tombol 'Mulai' pada mekanisme setrika samping , dan periksa apakah mesin mengalami masalah (Perhatian: hal ini dapat menyebabkan gesekan antara pelat pemotong dan sabuk saat penyetelan, harap diperhatikan). Jika tidak ada masalah , lanjutkan pengoperasian.
4.3.10 Atur fungsi pencegahan kemasan kosong pada mesin utama
layar sentuh, atur tindakan tertaut/tombol tindakan tunggal sebagai tindakan tertaut, sesuaikan
deteksi mata elektronik ke status fungsi, dan tekan tombol Mulai, peralatan akan memasuki status operasi produksi. pada saat ini, tempatkan paket produk.
4.4 Pemberitahuan untuk pengoperasian dan penyesuaian
4.4.1 Informasi umum tentang keseluruhan mesin TP-R200SD:
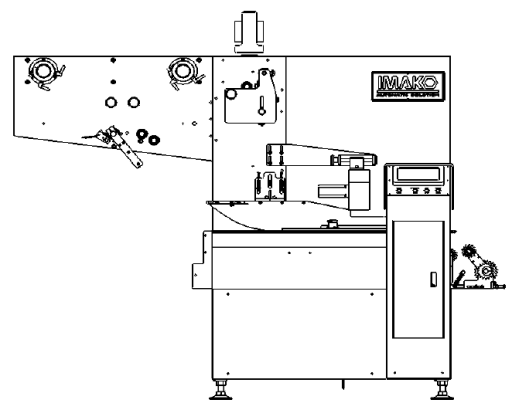
Mesin pengemas kertas gulung tunggal TP-R200SD terdiri atas braket ekor pemasukan otomatis, mesin utama, rangka ekor keluaran material, dan rangka ekor penyegel samping.
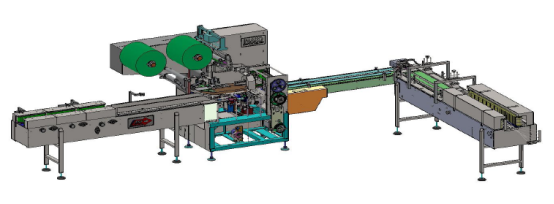
Informasi umum tentang debugging dalam produksi:
4.4.3 Pasang film kemasan pada rol penyangga kertas, keluarkan film, dan tarik berlawanan arah jarum jam.
4.4.4)Film kertas bergerak ke arah berikut. Jika peralatan terpasang dengan mesin pengode, pertama-tama buat rol penghenti film kemasan melewati rol penghenti film, kencangkan rol ayun dan rol penggulung. dari mesin pengkodean, dan masukkan roller pengumpan film aktif dari permukaan atas Pelat refleksi mata elektronik. Ketika film pengemas melewati rol pengumpan aktif, putar pegangan buka/tutup rol pengumpan film, pisahkan pengumpan film aktif roller dan roller karet, dan bor kertas, akhirnya membuat film kertas melewati sudut rol ayun pembentuk kantong, dan masukkan pembentuk kantong. lalu buka buka/tutup pegangan roda pengumpan kertas penyegel di peralatan, buat bor kertas melalui roda pengumpan kertas dan roda penekan, tutup pegangan buka/tutup kertas memberi makan roller dan roda secara bergantian, terus tekan tombol joggle, dan buat pengepakan Bor film melalui dudukan pisau penyegel. Pada saat ini, langkah pemasangan kertas berakhir.
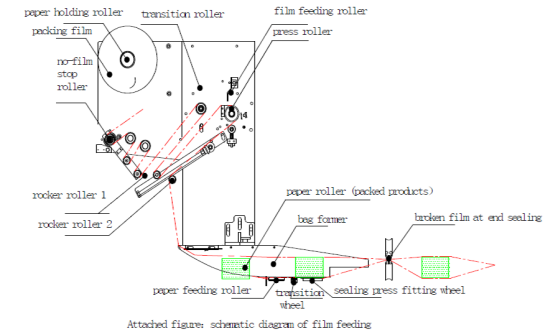
Perhatian: terdapat sakelar mikro di bawah rol penghenti tanpa film. Saat tidak ada film di gulungan kertas
melewati saklar ini, mesin akan otomatis berhenti menghindari film kedua yang melintas dan menyimpan
film pengepakan.
4.4.5 Penyesuaian tegangan film kertas:
Putar gagang penyetel sudut rocker untuk menjaga agar tegangan ketiga tepi film kemasan pada mesin pembentuk kantong tetap sama. Jika terdapat penumpukan film atau tarikan film di antara rol pengumpan film aktif dan roda pengumpan kertas, hal tersebut dapat diatasi dengan menyesuaikan roda pegangan mikro kecepatan pada rol pengumpan film.
Jika tidak ada film yang terkumpul atau film tarikan antara roda pemasukan kertas dan mesin press
roda, dapat disesuaikan dengan menyesuaikan kecepatan roda pegangan mikro roda pers. Jika dua tepi segel tengah tidak sejajar, dapat disesuaikan melalui tengah
pegangan penyesuaian penyejajaran roda film bergulir.
4.4.6 Hentikan pengoperasian setelah film kemasan berhasil melewati peralatan dan memenuhi persyaratan melalui langkah-langkah di atas.
4.4.7 Untuk mengaktifkan tombol fungsi kode warna pada layar sentuh, letakkan sensor elektronik pendeteksi kode warna pada jejak kode warna film kemasan, dan nyalakan peralatan. Peralatan akan memasuki status pelacakan otomatis. Pada saat ini, periksa apakah posisi pemotongan berada di tengah area transparan antara dua pola dan sesuaikan melalui tombol posisi pemotongan pada layar sentuh.
4.4.8 Setelah langkah-langkah di atas selesai, ambil objek yang sudah dikemas, sesuaikan lebar pelat penyekat pengumpan, dan letakkan di tengah tiang penarik braket ekor pengumpan, goyangkan peralatan, periksa apakah objek yang sudah dikemas berada di tengah pola film kemasan, dan sesuaikan melalui posisi material pada layar sentuh.
4.4.9 Sesuaikan ketinggian pusat bilah segel melintang sesuai dengan
tinggi objek yang dikemas dan membuatnya setinggi pusat objek yang dikemas.
metode penyesuaian ketinggian mekanisme segel melintang ditunjukkan sebagai berikut: pertama
kendurkan dua sekrup heksagonal M8 pada pemandu kanan rangka segel pisau, buka
penutup pelindung pintu mekanisme penggerak, putar ujung penyegel secara manual
mekanisme untuk membuat roda penyesuaian naik/turun, dan menjaga ketinggian
pusat pencocokan alas pisau harus konsisten dengan produk yang dikemas. Setelah
penyesuaian, pastikan untuk mengencangkan dua sekrup heksagonal M8 yang longgar dan memulai
peralatan.
4.4.10 Setelah langkah-langkah di atas selesai, sesuaikan lebar antara sabuk penjepit pada
rak jejak pengaturan material. Setelah penyesuaian, atur operasi tertaut/tunggal
tombol operasi pada layar sentuh sebagai fungsi operasi tertaut, aktifkan yang kosong
fungsi pencegahan paket, menyalakan peralatan, dan memasuki mode produksi.
4.4.11 Alas dan pemotong pisau penyegel melintang ditunjukkan sebagai berikut:
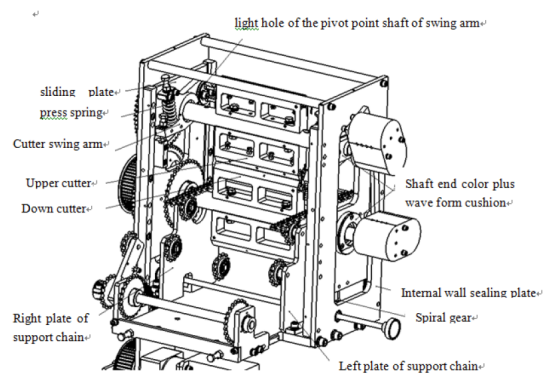
4.4.12 Penyesuaian dasar pisau segel melintang
Kualitas penyetelan alas pisau akan menentukan kualitas segel ujung. Alas pisau peralatan ini dirancang sebagai pisau tumpul dan disetel dengan cermat serta diuji secara ketat di pabrik. Untuk penyetelan, jepit kertas karbon di antara dua kertas putih dan periksa apakah tekstur tekannya sama.
di kedua ujungnya. Jika berbeda, sesuaikan melalui sekrup penyetel pada pangkal pisau.
periksa apakah posisinya salah.
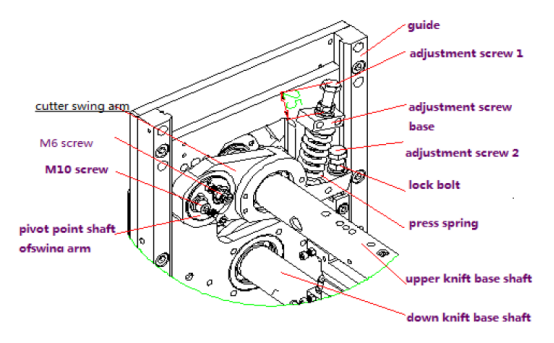
※ Jika kedua pangkal pisau tidak terlalu bergeser, kendurkan sedikit kedua baut M10.
Sekrup dan sekrup penguat pada alas pisau atas atau alas pisau bawah, lalu sesuaikan dua sekrup kepala soket M5 di atas sekrup M10 (kendurkan baut pengunci sekrup M5 terlebih dahulu) hingga posisi ideal. Terakhir, kunci mur pengunci sekrup M5, kunci sekrup M10, dan sekrup penguat.
※ Jika kedua dudukan pisau mengalami pergeseran yang lebih parah, pertama-tama kendurkan sekrup M10 pada poros titik tumpu lengan ayun penahan (jangan sampai terlepas sepenuhnya) dan kemudian pukul sedikit dua sekrup M6 pada poros titik tumpu lengan ayun (kiri atau kanan) hingga posisi ideal. Terakhir
Kencangkan sekrup M10. Jika pangkal pisau berada dalam dislokasi yang lebih parah, penyetelan di atas dapat dilakukan dalam dua langkah secara bersamaan.
※ Penyesuaian di atas untuk alas pisau harus dilakukan tanpa pemanasan.
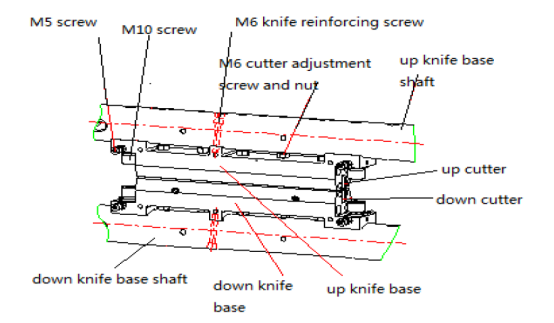
4.4.13 Penyesuaian pemotong
Ketika pemotong tidak memotong film kertas, itu harus disesuaikan sebagai berikut: kendurkan mur pengunci sekrup penyetelan pemotong M6 pada dasar pisau dan sekrup pengencang pemotong pemasangan, dan sesuaikan penyesuaian pemotong sekrup dengan menyesuaikan dari luar ke tengah, ditunjukkan seperti gambar. pertahankan konsistensi kekuatan, pertama potong film kertas, dan jangan biarkan gaya benturan pemotong atas dan bawah. Jika tidak dapat disesuaikan pada posisi yang tepat, ganti dengan pemotong baru. sesuaikan pemotong dalam status panas (sekitar di bawah 90℃).
※ Setelah pemotong disetel, pastikan untuk mengencangkan mur pengunci sekrup penyetel dan sekrup pengikat pemotong.
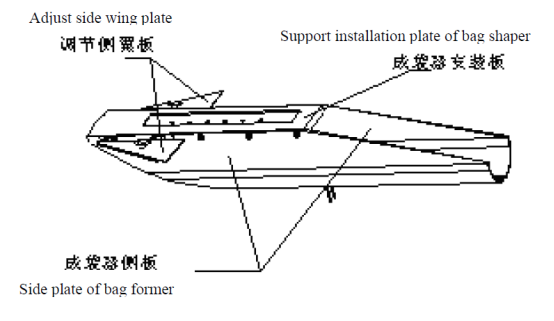
4.4.14 Penyesuaian pembentuk tas
Pembentuk kantong terletak di sebelah kiri meja mesin dan membentuk film pengepakan
di sini. Posisi melintang dan posisi membujur ke tengah kertas segel pengumpanan
Roda dapat disesuaikan. Efek penyesuaian pembentuk kantong akan secara langsung memengaruhi kantong.
membuat kualitas, sehingga harus benar-benar mematuhi persyaratan berikut dalam
penyesuaian pembentuk kantong.
4.4.15. Sesuaikan posisi garis tengah pembentuk kantong: garis tengah pembentuk kantong harus tumpang tindih dengan garis tengah segel tengah. Jika tidak tumpang tindih, lakukan penyetelan sebagai berikut: kendurkan mur pengunci M12 dan sekrup M8. Jika garis tengah pembentuk kantong menyimpang ke dalam, putar sekrup penyetel pembentuk kantong berlawanan arah jarum jam. Sebaliknya, setel searah jarum jam. Setel berulang kali hingga garis tengah pembentuk kantong tumpang tindih dengan garis tengah segel tengah dan akhirnya sekrup M8 dan mur pengunci M12 terkunci.
Perhatian: tiga sekrup penyetel pembuatan tas harus disetel secara tersinkronisasi.
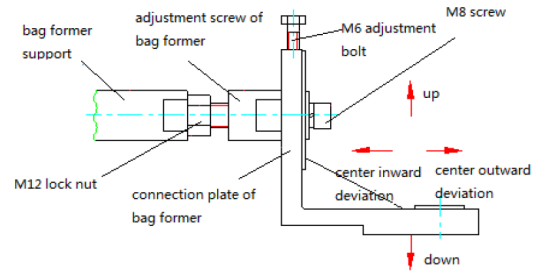
4.4.16. Penyetelan ketinggian bag former: bidang bawah pelat samping bag former harus tumpang tindih dengan permukaan atas panel segel tengah. Bag former tidak akan menekan panel meja segel tengah dan tidak ada celah yang tersisa. Metode penyetelan dijelaskan sebagai berikut: kendurkan sekrup M8 dan baut penyetel M6 pada sekrup penyetel bag former, lalu gerakkan sedikit bag former ke atas dan ke bawah hingga persyaratan di atas terpenuhi. Terakhir, kencangkan baut penyetel M6 dan sekrup M8.
4.4.17. Penyetelan pelat sayap samping penyetel pembentuk kantong: ketika tegangan film pengemas tidak merata, pelat sayap samping pembentuk kantong harus disetel. Tegangan film pengemas disetel dengan mengubah sudut bukaan pelat sayap samping. Metode penyetelan dijelaskan sebagai berikut: kendurkan sekrup, setel sudut pelat sayap samping pembentuk kantong hingga tegangan yang dibutuhkan, lalu kencangkan sekrup.
Proses ini harus diulang beberapa kali hingga ketegangannya tepat.
4.5. Pengaturan parameter pengguna
4.5.1 Menu utama
Untuk masuk ke halaman beranda, layar sentuh ditampilkan sebagai berikut
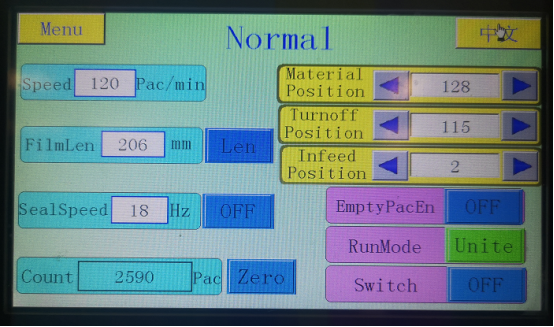
mengklik sembarang jendela nomor kecepatan, panjang film pengepakan, kecepatan penyegelan samping, kecepatan umpan keluar, posisi material, posisi pemotongan, posisi konveyor material akan memunculkan jendela masukan digital.
Sakelar sambungan saluran terhubung dengan pengemas ukuran sedang untuk mengontrol saluran
 Indikasi jendela digital di atas dapat memasukkan nilai maksimum & minimum
 Tombol Hapus, dapat menghapus nomor yang dimasukkan. Tombol keluar, dapat keluar dari input saat ini.Tombol enter, dapat mengonfirmasi nomor yang dimasukkan.
Kecepatan: mengatur kecepatan operasi
Panjang film pengepakan: Mengatur panjang film pengepakan.
Mode pelacakan: mencakup panjang dan kode warna tetap, diatur berdasarkan kondisi sebenarnya.
Mode operasi: dibagi menjadi operasi tunggal dan operasi terkait. Jika operasi tunggal
Jika dipilih, konveyor material tidak akan berfungsi. Jika operasi terhubung dipilih, konveyor material akan beroperasi bersama pengemas.
Perhatian: untuk mengganti mode operasi, peralatan harus dihentikan.
Fungsi paket kosong: digunakan untuk mengaktifkan atau menonaktifkan paket kosong
deteksi. Ketika fungsi paket kosong terbuka dan tidak ada material yang lewat, paket kosong
deteksi mata elektronik membuat unit pemotong dan pemasukan film tidak akan bekerja.
Kecepatan pembuangan: digunakan untuk mengatur kecepatan pembuangan.
Kecepatan penyegelan samping dan sakelar penyegelan samping: Mengatur kecepatan penyegelan samping dan apakah Anda menggunakan penyegelan samping.
Melihat:
Saat mesin beroperasi, fungsi setrika samping harus terbuka. Jika ditutup saat sedang beroperasi, mesin akan berhenti.
Posisi material, posisi pemotongan, dan posisi konveyor material: Hanya digunakan sebagai referensi untuk menggeser arah film dan kertas.
4.5.2Halaman pengaturan parameter
Klik Menu->Parameter pengguna, masukkan antarmuka pengaturan parameter pengguna.
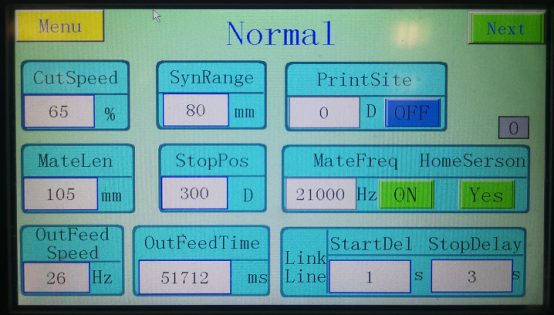
Menu ini dapat mengatur proporsi kecepatan pisau, rentang sinkronisasi, posisi mulut sobek, panjang material, posisi berhenti siklus, frekuensi penyumbatan material, kecepatan pengeluaran, waktu alarm pengeluaran, dan posisi penandaan kode. Klik setiap jendela digital, jendela input angka akan ditampilkan untuk mengatur parameter pengguna.
Untuk menekan Halaman berikutnya, pengguna dapat melompat ke menu halaman kedua parameter pengguna, yang ditampilkan sebagai berikut:
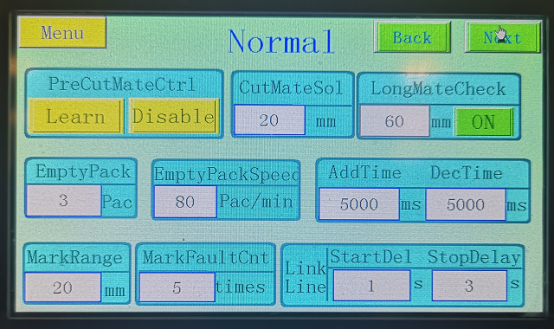
Menu tersebut dapat mengatur pembelajaran dan pelarangan kontrol untuk pencegahan pemotongan material, panjang toleransi pemotongan material, jumlah kemasan kosong, rentang kode warna, waktu kegagalan kode warna, dan waktu alarm pengosongan.
Tekan Halaman sebelumnya, pengguna dapat mengembalikan halaman pertama parameter pengguna.
4.5.3 Halaman kontrol manual
Klik Menu-> Operasi manual, lalu Anda dapat masuk ke halaman kontrol manual.
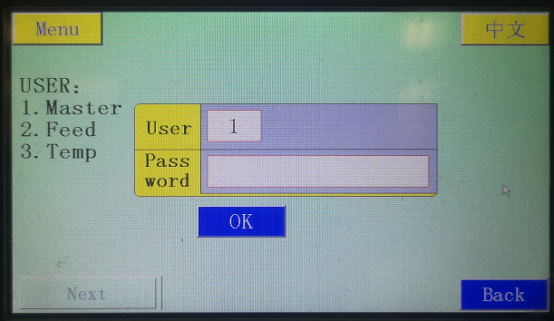
Pemilihan hak istimewa: untuk memasukkan kata sandi halaman parameter mesin utama, pengguna dapat masuk ke pengaturan parameter mesin.
1. Pastikan bahwa pengkode rangka rel dan setiap sakelar pembersihan nol poros dapat berfungsi normal.
2. Frekuensi keluaran maksimal dari konverter frekuensi sesuai dengan frekuensi maksimal yang ditetapkan dan satu nomor pulsa bulat untuk servo pemotong
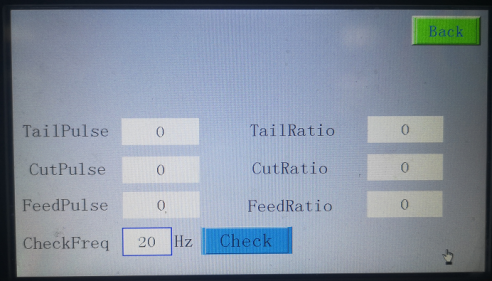
3. Atur frekuensi operasi joggle untuk poros pemotong dan poros pengumpan kertas, atur frekuensi pemeriksaan mandiri ke 20Hz dan tekan pemeriksaan mandiri, lalu nyalakan mesin. Setelah pemeriksaan mandiri dan mesin berhenti, parameter transmisi setiap poros akan dihitung secara otomatis.
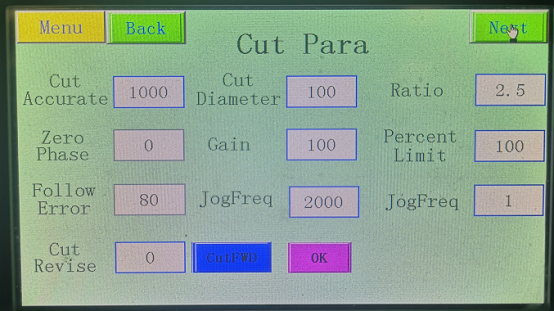
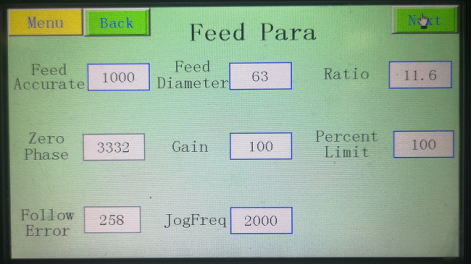
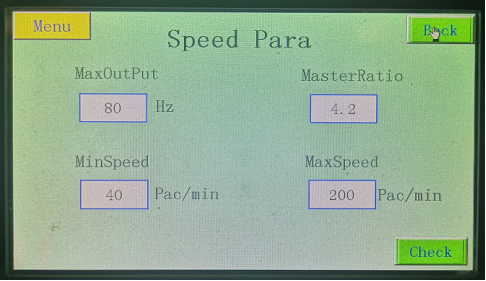
Parameter pada tangkapan layar sentuh hanya untuk referensi.
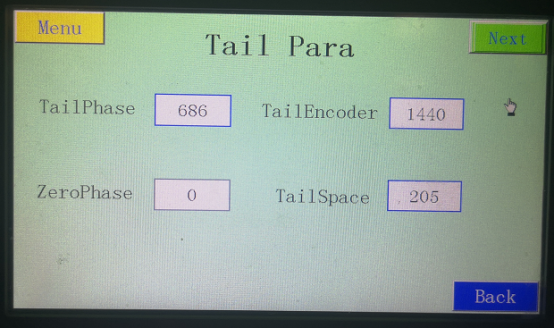
Pengguna mesin utama dapat mengatur parameter rangka ekor, parameter pemotong, parameter pengumpanan kertas, parameter kecepatan dan parameter pemeriksaan mandiri.
Parameter braket ekor: halaman ini dapat mengatur celah braket ekor dan nomor putaran braket ekor dan
dapat menampilkan fase pembersihan nol braket ekor, fase dan kecepatan braket ekor.
Parameter pemotong: parameter ini dapat mengatur presisi pemotong, keliling pemotong, koreksi pemotong, perolehan, frekuensi goncangan dan frekuensi titik asli serta dapat menampilkan fase pembersihan nol pemotong.
Parameter pengumpanan kertas: halaman dapat mengatur presisi pengumpanan kertas, rol kertas
perimeter, penguatan, frekuensi goncangan, dan frekuensi titik asli serta menampilkan fase pembersihan nol dari pengumpanan kertas.
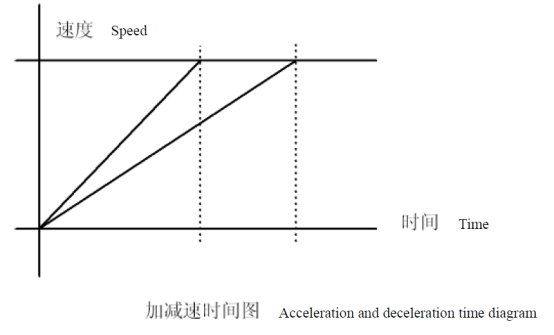
Parameter kecepatan: Halaman ini dapat mengatur waktu akselerasi, frekuensi output maksimal, dan rasio transmisi mesin utama.
Untuk rincian parameter, lihat instruksi parameter.
4.5.5 Halaman pengaturan parameter susunan material
Klik Menu -> tombol parameter konveyor material , pengguna dapat
masukkan pengaturan parameter konveyor material (produsen). Perhatian: non-teknisi tidak boleh
ubahlah untuk menghindari pengaruh pada operasi normal
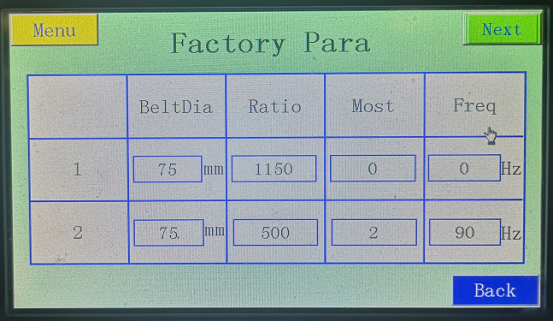
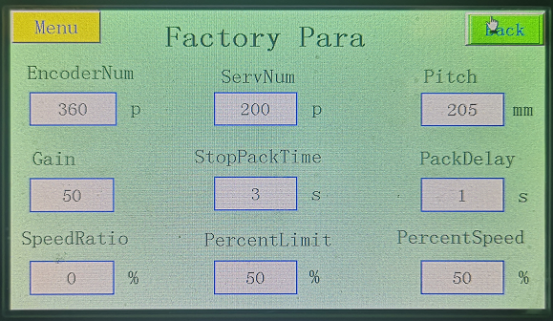
Halaman pertama untuk pengaturan material dapat mengatur diameter sabuk kulit, rasio transmisi, pasangan kutub, dan frekuensi konversi halaman 1 dan 2.
Halaman kedua untuk pengaturan material dapat mengatur gain, persentase pembatasan, tingkat gain DA, persentase akselerasi, jarak bagian, nomor jalur spiral coder konveyor material, nomor jalur motor servis, waktu berhenti pengemasan, penundaan mulai pengemasan, dan rasio akselerasi.
4.5.6 Halaman pengaturan suhu
Untuk mengeklik tombol Menu ->Suhu, pengguna dapat masuk ke halaman kontrol suhu.
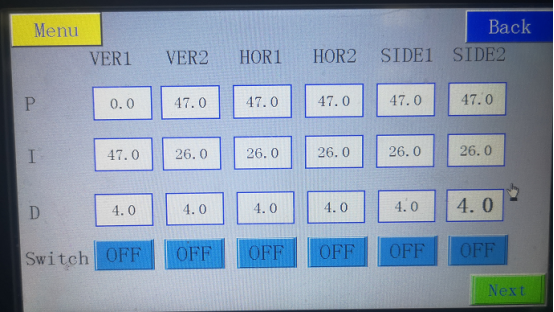
Pada halaman kontrol suhu, pengguna dapat melihat suhu aktual dari penyegelan tengah 1, penyegelan tengah 2, penyegelan melintang 1, penyegelan melintang 2, penyetrikaan samping 1, dan penyegelan samping, serta mengatur suhu penyegelan tengah 1, penyegelan tengah 2, penyegelan melintang 1, penyegelan melintang 2, penyetrikaan samping 1, dan penyetrikaan samping 2. Pengguna dapat mengatur kontrol suhu.
mulai/berhentinya segel tengah 1, segel tengah 2, segel melintang 1, segel melintang 2, penyegelan samping 1 dan penyegelan samping 2.
4.5.7 Halaman pemantauan.
Untuk mengeklik tombol Menu ->I0 Monitor, pengguna dapat masuk ke halaman pemantauan.
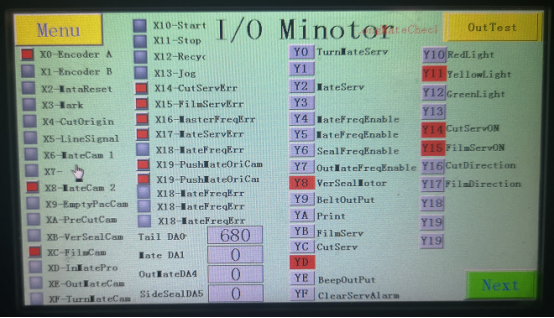
Halaman pemantauan menampilkan input dan output panel kontrol MP02. X0—17 adalah untuk input dan output.
Y0—17 untuk keluaran. Angka 0 di bawah angka X (Y) menunjukkan tidak ada sinyal masukan (keluaran). Halaman ini juga menampilkan nilai aktual seperti kecepatan saat ini, panjang film aktual, dan sudut film ekor.
4.6. Instruksi parameter pengguna
4.6.1 Parameter pengguna
Kecepatan Pr01 | Nilai pabrik | 40 |
Rentang pengaturan | 40-200 bungkus / menit | |
Atur kecepatan operasi saat ini. Default-nya adalah 40, yaitu 40 paket/menit.
Kisaran parameter ini bergantung pada panjang film dan frekuensi atas konverter frekuensi.
Umumnya, semakin panjang film, semakin rendah kecepatannya.
Panjang film Pr02 | Nilai pabrik | 40 |
Rentang pengaturan | 40-999 | |
Atur panjang film kemasan. Satuan: mm.
Kecepatan menyetrika samping Pr03 | Nilai pabrik | 100 |
Rentang pengaturan | 0-300 | |
Digunakan untuk mengatur kecepatan motor
braket ekor setrika samping saat braket ekor setrika samping berputar dan menyegel.
Posisi material Pr04 | Nilai pabrik | 0 |
Rentang pengaturan | celah braket 0-ekor | |
Parameter ini menyesuaikan hubungan antara posisi pemotong dan potongan kertas. Satuan: mm.
Catatan: Pengaturan parameter tidak boleh melebihi celah rangka ekor. Jika tidak, sistem akan menanganinya secara otomatis.
Posisi batas Pr05 | Nilai pabrik | 0 |
Rentang pengaturan | Durasi film | |
Parameter ini menyesuaikan posisi pemotong dan kode warna. Satuan: mm.
Ketika nilai parameter ini kurang dari setengah panjang kertas, kode warna akan bergerak maju mendekati mesin pemotong. Jika nilainya lebih dari setengah panjang kertas, kode warna akan bergerak mundur mendekati mesin pemotong.
Keterangan:
Nilai yang ditetapkan untuk parameter ini tidak boleh melebihi panjang film kemasan. Jika melebihi panjang film kemasan, sistem akan menanganinya secara otomatis.
Posisi penyortiran material Pr06 | Nilai pabrik | 0 |
Rentang pengaturan | celah braket 0-ekor | |
Sesuaikan posisi masuk material pada braket ekor. Satuan: mm.
Catatan: Nilai yang ditetapkan untuk parameter ini tidak boleh melebihi celah rangka ekor. Jika melebihi celah, sistem akan menanganinya secara otomatis.
Produksi kecepatan pisau Pr07 | Nilai pabrik | 90 |
Rentang pengaturan | 10-999 | |
Parameter ini digunakan untuk mengatur kecepatan sinkronisasi pemotong dan penarikan film. Umumnya, rasio kecepatan pemotong adalah 1:1. Jika film ditumpuk di dalam pemotong, parameter ini harus di atas 100. Jika film ditarik atau filmnya terlalu tebal, parameternya harus kurang dari 100.
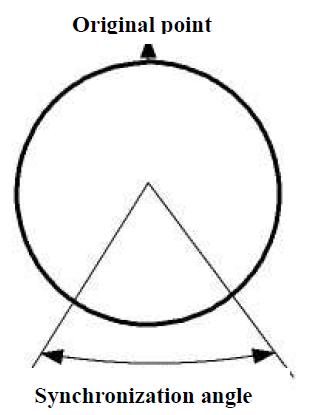
Rentang sinkronisasi Pr08 | Nilai pabrik | 45 |
Rentang pengaturan | 5-360 | |
Parameter ini diatur untuk memotong material dalam rentang yang sama antara pemotong dan material. Satuan: mm
Perhatian: Parameter ini digunakan untuk mengatur rentang sudut minimal yang sama sesuai dengan pisau
lebar.
Misalnya bila lebar pisau 100 mm dan keliling pemotong 200 mm, maka panjang kertasnya 200 mm.
10 / 200 = X / panjang kertas
X = 10 Sudut sinkronisasi minimal: X=10
Catatan: Umumnya nilai yang ditetapkan lebih besar dari sudut sinkronisasi minimal.
Posisi mulut bantalan Pr08 | Nilai pabrik | 0 |
Rentang pengaturan | 10-999 | |
Pengaturan posisi pembuangan untuk mulut sobek kertas non-inti
Panjang material Pr09 | Nilai pabrik | 100 |
Rentang pengaturan | 50-600 | |
Panjang material sebenarnya: satuan: mm
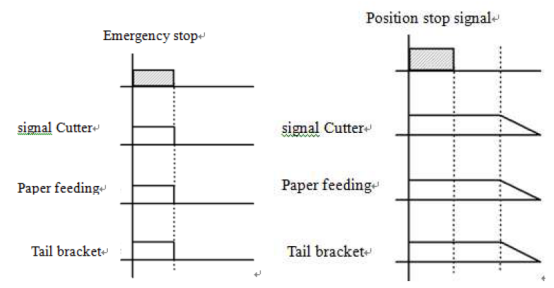
Posisi berhenti siklus Pr10 | Nilai pabrik | 16 |
Rentang pengaturan | 0-359 | |
Ini menunjukkan posisi berhenti dalam siklus berhenti mesin.
Frekuensi colokan material Pr11 | Nilai pabrik | 0 |
Rentang pengaturan | 10-999 | |
Atur frekuensi sumbat bahan penyegel sisi 90°
Kecepatan braket ekor pelepasan Pr12 | Nilai pabrik | 1000 |
Rentang pengaturan | 0-9999 | |
pengaturan kecepatan keluaran dan kecepatan keluaran material.
Waktu alarm keluaran Pr13 | Nilai pabrik | 1000 |
Rentang pengaturan | 0-9999 | |
Atur waktu pengisian saluran keluaran. Satuan: mm.
Posisi pembuatan kode Pr14 | Nilai pabrik | 0 |
Rentang pengaturan | 10-999 | |
Digunakan untuk mengatur posisi penanda kode.
Posisi pembuatan kode Pr15 | Nilai pabrik | 0 |
Rentang pengaturan | 0-1000 | |
Bahan pemotongan sisa
Penundaan awal koneksi jalur Pr16 | Nilai pabrik | 0 |
Rentang pengaturan | 0-6000 | |
Untuk sambungan jalur pengemas tengah, digunakan untuk mengatur waktu pengiriman sinyal awal paket tunggal dari pengemas tengah. Satuan: mm.
Nomor paket kosong Pr17 | Nilai pabrik | 1 |
Rentang pengaturan | 0-999 | |
Jumlah lemparan dari mata elektronik pencegahan paket kosong ke titik masuk material pembentuk kantong.
Hal ini ditunjukkan sebagai berikut: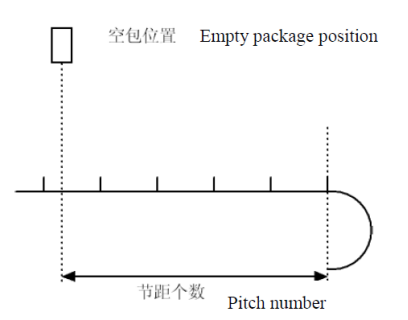
Perlambatan paket kosong Pr18 | Nilai pabrik | 80 |
Rentang pengaturan | 0-200 | |
Ini adalah kecepatan perlambatan yang akan dicapai oleh sensor elektronik pendeteksi kemasan kosong ketika tidak ada material yang terdeteksi.
Penundaan penghentian koneksi jalur Pr19 | Nilai pabrik | 0 |
Rentang pengaturan | 0-6000 | |
Ini adalah penundaan penghentian saat TP-R220M tidak menerima sinyal material dalam sambungan jalur pengemas tengah.
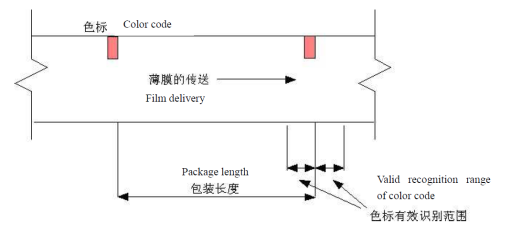
Rentang kode warna Pr20 | Nilai pabrik | 15 |
Rentang pengaturan | 1-99 | |
Parameter ini
digunakan untuk menunjukkan rentang valid sinyal sensor yang dikenali oleh kode warna.
Posisi di belakang dan sebelum kode warna valid. Jika rentang yang valid sempit, sinyal pengenalan warna akan dibatalkan dan alarm akan ditampilkan. Unit:
Waktu kegagalan kode warna Pr21 | Nilai pabrik | 5 |
Rentang pengaturan | 1-1000 | |
Parameter ini menunjukkan bahwa sensor kode warna tidak akan langsung membunyikan alarm tetapi mendeteksi telah mencapai rentang kode warna yang ditetapkan
Waktu percepatan dan waktu perlambatan Pr22 | Nilai pabrik | 3000 |
Rentang pengaturan | 1-6000 | |
Parameter ini digunakan untuk mengatur waktu respons awal dan waktu respons deselerasi mesin. Satuan: mm.
Pr23 braket ekor fase | Nilai pabrik | nol |
Rentang pengaturan | Nomor rotasi braket 0-ekor | |
Parameter ini digunakan untuk memantau penghitungan pengkode braket ekor. Jika parameter ini tidak berubah selama pengoperasian, hal itu menunjukkan bahwa pengkode rusak atau kontak salurannya buruk.
Nomor rotasi braket ekor Pr24 | Nilai pabrik | 1440 |
Rentang pengaturan | 200-9999 | |
Ini adalah resolusi kode braket ekor: unit: P
Misalnya jika nomor baris koder adalah 360P, pengaturan ini adalah 1440 (360 * 4).
Braket ekor Pr25 fase pembersihan nol | Nilai pabrik | nol |
Rentang pengaturan | Nomor putaran braket ekor ±10 | |
Parameter ini memantau apakah pengkode braket ekor akan diatur ulang ke nol pada nilai pengkode spiral braket ekor yang ditetapkan.
Jika mesin sedang beroperasi, nilainya harus berada di sekitar rangka ekor
Nomor rotasi±. Jika tidak, koder akan bergetar atau mata elektronik dari sinyal deteksi pembersihan nol rangka ekor terganggu. Pada saat ini, sirkuit harus diperiksa.
Celah braket ekor Pr26 | Nilai pabrik | 240 |
Rentang pengaturan | 0-9999 | |
Atur pitch aktual braket ekor. Satuan: mm
Presisi pemotong Pr27 | Nilai pabrik | 1000 |
Rentang pengaturan | 500-65535 | |
Resolusi servo pemotong: unit: P
Misalnya jumlah pulsa satu putaran servo adalah 1000.
Bila rasio transmisi pemotong adalah 10, nilai yang ditetapkan adalah 10000 (1000 * 10).
Perimeter pemotong Pr28 | Nilai pabrik | 594 |
Rentang pengaturan | 50-1000 | |
Parameter ini menentukan keliling segel melintang. Satuan: mm
Misalnya bila jarak tengah segel melintang adalah Ф38.20mm:
Pisau tunggal : 38 . 20 * π = 120
Pisau ganda : 38 . 20*π/2 = 60
Tiga pisau: 38 . 20*π/3 = 40
Empat pisau: 38 . 20*π/4 = 30
Keuntungan pemotong Pr29 | Nilai pabrik | 450 |
Rentang pengaturan | 0-3000 | |
Ini adalah koefisien penyesuaian motor pelacak kertas pemasukan dari motor pemotong.
Frekuensi titik asli pemotong Pr30 | Nilai pabrik | 3500 |
Rentang pengaturan | 0-65535 | |
Ini adalah kecepatan pencarian sinyal titik asli dari sensor titik asli pemotong saat tombol mulai dinyalakan dan ditekan. Satuan: HZ.
Frekuensi goyangan pemotong Pr31 | Nilai pabrik | 2000 |
Rentang pengaturan | 0-65535 | |
Ini adalah frekuensi keluaran saat motor servo pemotong bergerak. Satuan: HZ
Koreksi pemotong Pr32 | Nilai pabrik | 0 |
Rentang pengaturan | 0-65535 | |
Parameter ini digunakan untuk menyesuaikan posisi tepat bahan yang dipotong.
Fase pembersihan nol pemotong Pr33 | Nilai pabrik | nol |
Rentang pengaturan | presisi pemotong ±10 | |
Parameter ini digunakan untuk melacak dan memantau pemotong. Nilai fase pembersihan nol akan diperbarui satu kali saat pemotong berputar satu putaran. Nilai yang diperbarui mendekati presisi pemotong yang ditetapkan.
Presisi pengumpanan kertas Pr34 | Nilai pabrik | 11200 |
Rentang pengaturan | 500-65535 | |
Resolusi layanan pengumpanan kertas: unit: P
Misalnya Jumlah pulsa satu putaran servo adalah 1000.
Ketika rasio transmisi pengumpanan kertas adalah 10, nilai ini ditetapkan sebagai
10000 (1000 * 10).
Perimeter rol kertas Pr35 | Nilai pabrik | 200 |
Rentang pengaturan | 50-1000 | |
Ini adalah perimeter poros rol akhir dari rol kertas. Satuan: MM
Misalnya ketika jarak tengah rol kertas adalah Ф63.69mm
63.69 * π = 200
Perimeter rol kertas Pr36 | Nilai pabrik | 800 |
Rentang pengaturan | 0-3000 | |
Ini adalah koefisien penyesuaian motor pemotong pelacak motor pengumpanan kertas.
Pr37 kertas memberi makan titik asli | Nilai pabrik | 2000 |
Rentang pengaturan | 0-65535 | |
Ini adalah kecepatan pencarian sinyal asli dari sensor titik awal pengumpanan kertas saat proses booting dan menekan tombol Mulai. Satuan: Hz.
Frekuensi goncangan pengumpanan kertas Pr38 | Nilai pabrik | 2000 |
Rentang pengaturan | 0-65535 | |
Ini adalah frekuensi keluaran saat motor pengumpan kertas bergoyang. Satuan: HZ.
Pr39 pengumpanan kertas fase pembersihan nol | Nilai pabrik | nol |
Rentang pengaturan | Presisi pengumpanan kertas ±10 | |
Parameter ini digunakan untuk melacak dan memantau pengumpanan kertas. Nilai fase zero clearing akan diperbarui sekali ketika pemotong berputar satu putaran. Jika perimeter rol kertas diatur sesuai panjang kertas, fase zero clearing akan mendekati presisi pengumpanan kertas. Nilai ini valid berdasarkan status kode warna.
Waktu percepatan dan perlambatan Pr40 | Nilai pabrik | 3000 | |
Rentang pengaturan | 60-65535 | ||
Mengatur waktu cepat atau lambat untuk menghentikan mesin saat siklus berhenti. Satuan: MM.
Rasio transmisi utama Pr41 | Nilai pabrik | 50 |
Rentang pengaturan | 0-65535 | |
Ini adalah rasio transmisi akhir dari motor utama ke braket ekor.
Frekuensi maksimal Pr42 | Nilai pabrik | 90 |
Rentang pengaturan | 0-65535 | |
Frekuensi maksimum yang ditetapkan oleh konverter frekuensi. Satuan: HZ.
4.6.3 Parameter pengaturan material
Diameter sabuk kulit pertama Pr43 | Nilai pabrik | 78 |
Rentang pengaturan | 0-65535 | |
Digunakan untuk mengatur diameter sabuk kulit 1, yang diubah sesuai nilai sebenarnya. Satuan: MM
Diameter sabuk kulit kedua Pr44 | Nilai pabrik | 95 |
Rentang pengaturan | 0-65535 | |
Digunakan untuk mengatur diameter sabuk kulit 2, yang diubah sesuai nilai sebenarnya. Satuan: MM
Sabuk kulit pertama dengan rasio transmisi Pr45 | Nilai pabrik | 1000 |
Rentang pengaturan | 0-65535 | |
Ini adalah parameter mekanis dan merupakan rasio transmisi akhir dari motor kulit pertama ke sabuk.
Rasio transmisi Pr46 detik | Nilai pabrik | 1000 |
Rentang pengaturan | 0-65535 | |
Ini adalah parameter mekanis dan merupakan rasio transmisi akhir dari motor kulit kedua ke sabuk.
Frekuensi konversi pertama Pr47 | Nilai pabrik | 0 |
Rentang pengaturan | 0-999 | |
Jika motor pertama digerakkan oleh konverter frekuensi, parameter ini adalah maksimum
frekuensi konverter frekuensi.
Jika motor pertama digerakkan oleh servo, parameter ini ditetapkan sebagai 0. Satuan: Hz.
Frekuensi konversi Pr48 detik | Nilai pabrik | 70 |
Rentang pengaturan | 0-999 | |
Ini adalah frekuensi maksimum konverter frekuensi motor kedua.
Misalnya Jika frekuensi maksimum konverter frekuensi ditetapkan sebagai 90, parameter ini ditetapkan sebagai 90.Unit: Hz
Pr49 Pasangan kutub motor pertama | Nilai pabrik | 0 |
Rentang pengaturan | 0-99 | |
Jika motor pertama digerakkan oleh konverter frekuensi, maka parameter ini adalah pasangan kutub motor tersebut.
Jika motor pertama digerakkan oleh servo, parameter ini ditetapkan sebagai 0.
Pasangan kutub Pr50 dari motor kedua | Nilai pabrik | 2 |
Rentang pengaturan | 0-99 | |
Ini adalah pasangan kutub motor konversi frekuensi.
Misalnya jika motor konversi frekuensi adalah motor 4 kutub dan jumlah pasangan kutub adalah 2, parameter ini ditetapkan sebagai 2.
Keuntungan Pr51 | Nilai pabrik | 50 |
Rentang pengaturan | 0-65535 | |
Digunakan untuk menyesuaikan parameter posisi braket ekor pelacak motor pengaturan material pertama. Nilai defaultnya adalah 50.
Persentase Pembatasan Pr52 | Nilai pabrik | 50 |
Rentang pengaturan | 0-65535 | |
Digunakan untuk mengatur rasio pembatasan keluaran motor pengaturan material pertama.
Umumnya ditetapkan pada 50.
Persentase Akselerasi Pr53 | Nilai pabrik | 50 |
Rentang pengaturan | 0-65535 | |
Ini adalah rentang penentuan percepatan susunan material pertama. Umumnya ditetapkan sebagai 50.
Persentase Akselerasi Pr54 | Nilai pabrik | 50 |
Rentang pengaturan | 0-65535 | |
Nilainya adalah persentase keluaran percepatan yang dihitung.
Keuntungan Pr55 | Nilai pabrik | 30 |
Rentang pengaturan | 0-65535 | |
Ini adalah koefisien kompensasi motor konversi frekuensi kedua.
Lapangan Pr56 | Nilai pabrik | 200 |
Rentang pengaturan | 0-65535 | |
Ini adalah celah braket ekor. Satuan: MM.
Misalnya jika celah braket ekor pengemas adalah 200 mm, parameter ini ditetapkan sebesar 200.
Nomor baris kode spiral pengaturan material Pr57 | Nilai pabrik | 360 |
Rentang pengaturan | 0-65535 | |
Ini adalah nomor baris pengkode sumbu utama.
Misalnya, ketika koder braket ekor dari pengemas menyertakan 360 baris, parameter ini ditetapkan sebagai 360.
Nomor baris Pr58 motor servo | Nilai pabrik | 200 |
Rentang pengaturan | 0-65535 | |
Ini adalah jumlah pulsa satu putaran motor servo.
Misalnya jika jumlah pulsa satu putaran motor servo adalah 200, parameter ini ditetapkan sebagai 200.
Pr59 Waktu mulai pengepakan | Nilai pabrik | 500 |
Rentang pengaturan | 0-65535 | |
Ini adalah waktu yang ditentukan untuk penataan material dan dimulainya pengepakan untuk operasi terkait. Satuan: ms.
Pr60 Waktu berhenti pengepakan | Nilai pabrik | 0 |
Rentang pengaturan | 0-65535 | |
Ini adalah waktu yang ditentukan untuk penataan material dan penghentian pengepakan untuk operasi terkait. Satuan: ms.
Pr61 mengatur waktu alarm | Nilai pabrik | 0 |
Rentang pengaturan | 0-65535 | |
Dicadangkan oleh sistem
5. Pemeliharaan dan inspeksi peralatan |
5.1 Peralatan harus dirawat dan dibersihkan setiap hari atau shift.
5.2 Setiap kali pengepakan selesai, peralatan harus dibersihkan.
5.3 Sebelum mesin dibersihkan, matikan daya dan pastikan komponen pemanas sudah dingin.
5.4 Jangan menyemprotkan air atau uap secara langsung ke peralatan yang sedang dibersihkan.
5.5 Komponen pembersih utama:
※ Jika sisa produk menumpuk di jalur pengangkutan produk, sisa produk tersebut harus dibersihkan dengan udara bertekanan atau metode lainnya.
※ Jika serpihan film menempel pada permukaan penyegelan segel tengah atau segel ujung, sikat dan bersihkan dengan sikat kawat baja yang dilapisi pelumas silikon.
※ Bersihkan kotoran pada panel kontrol, penutup pelindung, dan panel meja dengan kain lembut.
※ Cincin konduktif segel pisau dan segel tengah: matikan dan cabut daya utama setiap satu atau dua minggu sekali, lalu bersihkan cincin konduktif dengan bagian belakang kertas abrasif.
5.6 Perawatan dan inspeksi peralatan bulanan
5.6.1Tambahkan gemuk pelumas untuk bantalan komponen segel tengah
5.6.2 Tambahkan gemuk pelumas untuk roda gigi dan rantai (roda) pada komponen transmisi.
5.6.3 Periksa apakah rantai dan sabuk kulit
Komponen transmisi kendor. Jika kendor, rantai dan sabuk harus dikencangkan.
5.6.4 Periksa apakah sekrup atau mur pengikat
Komponen yang berbeda longgar. Jika longgar, sekrup atau mur harus ditekan dengan kuat.
5.6.5 Periksa peralatan setiap setengah tahun.
5.6.6 Periksa apakah sabuk kulit pada bagian penggerak sudah aus. Jika keausannya parah, sabuk tersebut harus diganti.
5.6.7 Periksa apakah rol karet sudah aus. Jika aus, rol karet harus diganti dengan yang baru.
5.6.8 Sesuaikan perangkat rem rol penopang kertas ke posisi yang tepat.
5.6.9 Periksa suku cadang habis pakai dan ganti tepat waktu.
5.6.10 Periksa apakah kabel papan kabel peralatan listrik kencang. Jika longgar, berarti
harus dikencangkan. Periksa apakah konverter frekuensi dan papan saluran tertutup debu atau kotoran, lalu bersihkan dengan udara bertekanan yang bersih dan kering.
※ Lakukan operasi di atas setelah aliran listrik terputus.
Anda diharapkan untuk membersihkan dan merawat peralatan setiap hari dan memeriksanya secara teratur, sehingga mesin ini dapat mencapai kinerja maksimal, memastikan produksi yang aman, dan mempertahankan kinerja tinggi jangka panjang.
6. Pemecahan masalah dan pemberitahuan |
6.1 Pemecahan masalah dalam debugging mesin
Alasan | Metode eliminasi | |
Film pengepakan penyimpangan | Film pengepakan tidak cukup lebar | Lebar film pengepakan (mm): produk maksimum lebar + 30mm |
Bagian tengah film kemasan menyimpang | Putar rol film untuk menyelaraskan roda tangan dan sejajarkan rol film kemasan ke tengah. | |
Sudut masuk pengepakan filmnya tidak pantas | Sesuaikan sudut rocker | |
Pembentuk tas terlalu kecil | Ganti pembentuk tas | |
Tinggi pemasangan pembentuk tas tidak tepat | Sesuaikan ketinggian pemasangan pembentuk tas dan buat bagian bawahnya 2-3 mm lebih rendah dari panel braket belakang. | |
Sesuaikan posisi pemasangan kiri dan kanan pembentuk kantong dan jaga jarak 3-5 mm dengan bagian atas penahan braket ekor sabuk konveyor.
|
Paket longgar | konfigurasi tas mantan tidak tepat | mengganti bekas kantong |
Sudut masuk film kemasan tidak tepat | Sudut masuk sedikit lebih rendah dari garis dasar, (jika terlalu rendah, dapat menyebabkan penyimpangan kertas) | |
Mata elektronik yang tidak stabil sinyal | Kode warna mata elektronik dan film kertas mengalami pergeseran. | Gerakkan mata elektronik dan buat berkas cahaya yang dipancarkan secara normal menyesuaikan skala kode warna pada film kertas. |
Sensitivitas sensor yang tidak tepat | Sesuaikan sensitivitas | |
Penyegelan yang tidak tepat pada segel tengah | Suhu penyegelan tidak tepat | Capai suhu penyegelan ideal dengan menyesuaikan pengukur kontrol suhu . |
Bahan kemasan tersebut buruk dalam penyegelan termal. | Bahan kemasan dengan kinerja pemanasan termal yang lebih baik digunakan | |
Posisi pemasukan produk bergeser dan dasar pisau penyegel ujung memotong produk . | Rantai makanan berputar secara tidak normal. | Periksa apakah rol pin blok penarik material bengkok.
Setelah balok pendorong material meninggalkan jalur , balok tersebut dapat dengan cepat jatuh kembali. Semua balok penarik material dapat jatuh bersamaan dengan balok pendorong tersebut. |
Rantai pengumpan bergetar terlalu parah | 1. Kekuatan pengikat rantai tidak sesuai dan harus dikencangkan lagi.
2. Jalur rantai memiliki beberapa kotoran dan harus dibersihkan atau dihilangkan. | |
Film kemasan dililitkan pada dasar pisau. | Bagian dasar pisau penyegel ujung memiliki suhu yang terlalu tinggi. | Suhu lebih rendah |
Dibandingkan dengan yang bergerak kecepatan jalur pengepakan film, kecepatan garis alas pisau terlalu tinggi | Sesuaikan persentase kecepatan pisau | |
Adaptasi mekanis dari film kemasan lebih buruk. | Film pengepakan yang disesuaikan dengan pengepakan mekanis digunakan. Jika tidak dapat diganti, minyak silikon harus sering dioleskan. | |
Sinyal mata elektronik yang tidak stabil | Kode warna dari mata dan kertas elektronik filmnya sedang kacau | Gerakkan mata elektronik dan buat cahaya yang dipancarkan secara normal memindai kode warna pada film kertas. |
Sensitivitas mata elektrik tidak tepat. | Sesuaikan sensitivitas | |
Penyegelan yang tidak tepat pada segel tengah | Suhu penyegelan tengah tidak tepat. | Capai suhu penyegelan ideal dengan menyesuaikan pengukur kontrol suhu. |
Bahan kemasan tersebut buruk dalam penyegelan termal. | Bahan pengepakan dengan kinerja pemanasan termal yang lebih baik digunakan | |
Posisi pemberian makan Produk berada dalam posisi yang salah dan bagian dasar pisau penyegel ujung memotong produk. | Rantai pengumpan berputar tidak normal | Periksa apakah pin menggulung blok tarik material ditekuk.
Periksa apakah rantainya terdistorsi.
Setelah balok pendorong material meninggalkan jalur, balok tersebut dapat dengan cepat jatuh kembali. Semua balok penarik material dapat jatuh bersamaan dengan balok pendorong tersebut. |
Rantai pengumpan bergetar terlalu parah | 1. Gaya pengikat dari cina tidak pantas dan harus diperketat lagi. 2. Jalur rantai agak kotor dan perlu dibersihkan atau dihilangkan. | |
Film kemasan dililitkan pada dasar pisau. | Bagian dasar pisau penyegel ujung memiliki suhu yang terlalu tinggi. | Suhu lebih rendah |
Dibandingkan dengan yang bergerak kecepatan jalur pengepakan film, kecepatan garis alas pisau terlalu tinggi | Sesuaikan persentase kecepatan pisau |
※ Alarm sensor kode warna sering terjadi. Hal ini disebabkan oleh alasan-alasan berikut:
※ Sensitivitas sensor kode warna tidak disetel dengan baik.
※ Film ini bergerak seperti ular.
※ Sinyal kode warna tidak masuk ke dalam rentang warna yang valid.
pengenal kode.
6.2 Debugging dan pemecahan masalah peralatan listrik
Ketika terjadi kegagalan, tulisan berwarna merah akan muncul di atas menu halaman utama untuk menampilkan alasan kegagalan tersebut.
Kegagalan kode warna pendek |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
warna pendek kegagalan kode | Film yang diputar di lokasi syuting lebih panjang daripada film sebenarnya. | Ditetapkan sesuai dengan kondisi sebenarnya |
Kegagalan kode warna yang panjang |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
warna panjang kegagalan kode | Film yang diputar di lokasi syuting lebih pendek daripada film sebenarnya. | Ditetapkan sesuai dengan kondisi sebenarnya |
Kegagalan servo pemotong |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Servo pemotong kegagalan | Alarm penggerak servo pemotong | Tekan tombol berhenti darurat atau boot lagi |
Jalur sinyal input atau kabel daya servo pemotong mengalami kontak yang buruk. | ||
Kegagalan servo |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Kegagalan servo | Alarm servo konveyor material atau servo pengumpan kertas | Tekan tombol berhenti darurat atau nyalakan kembali. |
Jalur sinyal input atau kabel daya servo pengaturan material dan servo pengumpan kertas mengalami kontak yang buruk. | ||
Kegagalan titik asli pemotong |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Kegagalan titik awal Pemotong | 1. Sakelar perkiraan pemotong tidak memiliki input sinyal deteksi. | Input sinyal deteksi |
2. Sakelar perkiraan pemotong rusak | Ganti sakelar pemotong | |
3. Garis pemotong titik masukan sakelar perkiraan ada di kontak buruk atau putus | Periksa kembali baris tersebut . |
Kegagalan titik asli pengumpanan kertas |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Kegagalan titik awal pemasukan kertas | 1. Mata elektronik kode warna tidak dapat mendeteksi sinyal | Sesuaikan sinyal kode warna. |
2. Jalur sinyal deteksi elektronik kode warna atau jalur daya mengalami kontak yang buruk. | Periksa kembali saluran tersebut . | |
3. Sensor kode warna elektronik rusak | Ganti mata elektronik |
Titik kegagalan asli rangka ekor |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Kegagalan titik asli braket ekor | 1. Sakelar perkiraan rel tidak dapat mendeteksi sinyal | Mendeteksi input sinyal |
2. Saluran sinyal atau daya Kabel sakelar perkiraan rangka rel mengalami kontak yang buruk. | Periksa kembali baris tersebut . | |
3. Sakelar perkiraan rangka rel rusak | Ganti sakelar perkiraan |
Kegagalan komunikasi mesin utama |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Kegagalan komunikasi | 1. Komunikasi garis rusak | Ganti jalur komunikasi |
2. Komunikasi antarmuka telah dilonggarkan | Sambungkan kembali jalur komunikasi. | |
3. Sakelar perangkat keras tidak ditekan untuk beralih ke kondisi operasi. | Alihkan tombol tekan perangkat keras ke status operasi . | |
4. Parameter belum diatur | Atur parameter, lalu hidupkan kembali daya. | |
5. Saluran komunikasi rentan terhadap gangguan | Ganti kabel komunikasi yang mengalami gangguan kuat. kinerja resistensi |
Tekan tombol berhenti darurat |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Tekan tombol berhenti darurat tombol | Tekan tombol berhenti darurat tombol | Melonggarkan keadaan darurat tombol berhenti |
Pengkode rotasi sumbu utama fase terbalik AB |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Rotasi sumbu utama pengkode AB fase terbalik | Fase AB pengkode terhubung secara terbalik | Ganti AB garis sinyal fase |
Tidak ada masukan untuk koder rotasi sumbu utama |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Tidak ada masukan untuk sumbu utama pengkode rotasi | 1. Kabel sinyal pengkode atau saluran daya mengalami kontak yang buruk. | Ganti jalur sinyal fase AB |
2. Coder telah rusak | Ganti pemrogram baru |
Kegagalan parameter |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Parameter kegagalan | Tidak adanya pengaturan parameter menyebabkan kesalahan penghitungan. | Tetapkan parameter sesuai dengan kondisi aktual. |
Kegagalan pemotongan material |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Bahan kegagalan pemotongan | 1. Toleransi pencegahan pemotongan yang ditetapkan terlalu kecil atau tidak pernah dipelajari cara melakukannya. | Atur ulang toleransi atau pelajari toleransi pencegahan pemotongan. |
2. Film kemasan tidak dapat ditembus oleh sensor elektronik pencegah pemotongan. |
Kegagalan keluaran |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Pemakaian kegagalan | 1. Saluran keluaran tersumbat | Mempercepat keluaran |
2. Sensitivitas sensor elektronik deteksi pengosongan tidak disesuaikan di tempatnya. | Sesuaikan sensitivitas mata elektronik pendeteksi di tempatnya. | |
3. Waktu alarm pengosongan yang singkat | Tetapkan waktu alarm pengosongan yang tepat. | |
Jika alasan-alasan di atas telah dieliminasi, periksa apakah saluran dan sensor elektronik mengalami kerusakan. | ||
Film kurang gagal |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Film kekurangan | Filmnya sudah habis | Film pasokan |
Jika bukan karena alasan di atas, periksa apakah saluran dan sensor elektronik mengalami kerusakan. | ||
Perlindungan pemberian makan |
Tampilan kegagalan | Alasan kegagalan | Metode solusi |
Pemberian makanan perlindungan | 1. Periksa apakah bahannya terlalu besar | Mempercepat keluaran |
2. Bahan tersebut tegak | Letakkan material searah melintang. | |
3. Bagian dari braket ekor terlalu sempit | Sesuaikan saluran braket ekor. | |
Jika alasan-alasan di atas telah dieliminasi, periksa apakah saluran dan sensor elektronik mengalami kerusakan. | ||
6.3 Pemeliharaan rutin sistem kontrol listrik
Pengontrol tidak perlu sering diperiksa, tetapi untuk menghindari potensi kecelakaan dan memastikan pengoperasian peralatan yang andal.
Hal-hal berikut harus diperiksa secara berkala:
Barang | Alat perbaikan | Siklus perbaikan TT-BB | Metode perbaikan | Standar | |
Luar lingkungan Hidup | Termometer dan hygrometer | √ | Termometer dan hygrometer | tidak kondensasi | |
Abnormal getaran dan kebisingan | √ | Penglihatan dan pendengaran | Stabil lingkungan cocok untuk elektronik kontrol | ||
Tegangan listrik | voltmeter digital | √ | Mengukur tegangan AC1 dan AC2 | Tegangan AC dan DC 22~26V | |
berdebu | √ | penglihatan | debu pembersihan vakum | ||
terminal mengunci | √ | Visi | Koneksi aman dan tidak ada kelainan | ||
Dengan terus menggunakan situs ini, Anda menyetujui kebijakan privasi kami.